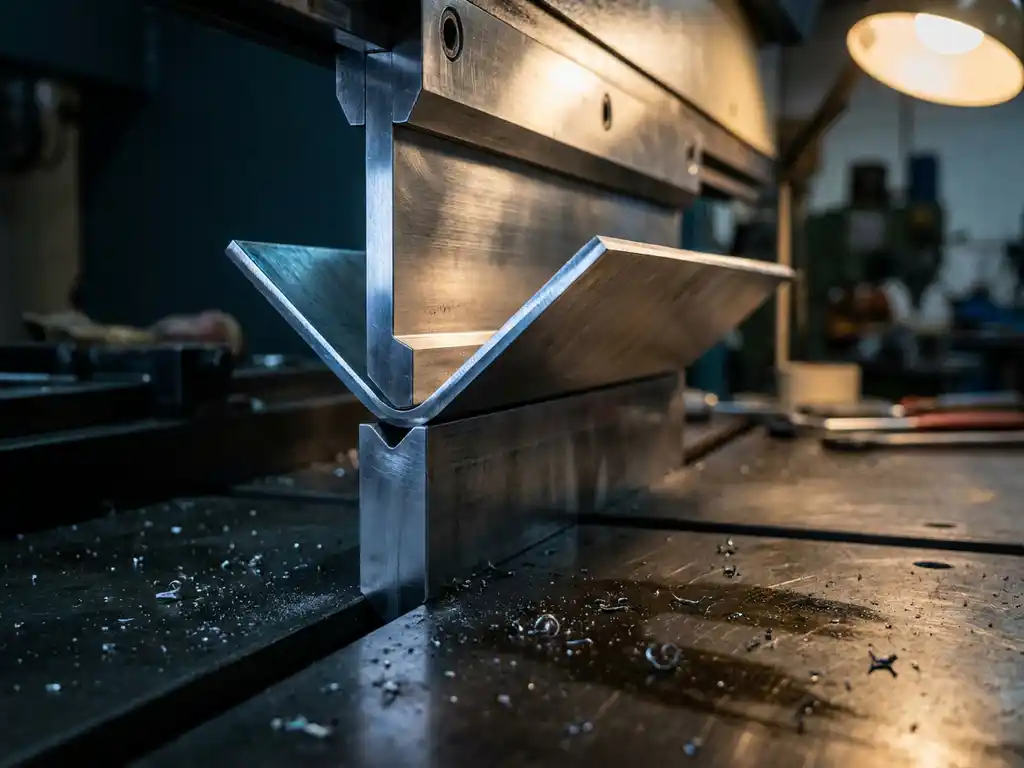
Hoe voorkom ik fouten bij het kanten van plaatwerk?
Fouten bij het kanten van plaatwerk voorkom je door al in de ontwerpfase rekening te houden met materiaaldikte, buigradius, buigvolgorde en de nauwkeurigheid van de vlakke uitslag. Wie die factoren beheerst, voorkomt dure herbewerking en afkeur in de productie. In dit artikel beantwoorden we de meest gestelde vragen over kanten en maakbaarheid in de metaalbewerking.
Wat zijn de meest voorkomende oorzaken van kantfouten?
De meest voorkomende oorzaken van kantfouten zijn een verkeerde buigradius in het ontwerp, onjuiste k-factoren, een onduidelijke of incorrecte vlakke uitslag en een verkeerd gekozen buigvolgorde. Die fouten ontstaan vrijwel altijd in de ontwerpfase en worden pas zichtbaar op de werkvloer, op het moment dat corrigeren het meest kost.
Veel problemen hebben een simpele oorsprong: de ontwerper en de kantoperator werken met andere aannames. De ontwerper gebruikt een theoretische buigradius die niet overeenkomt met het gereedschap op de kantbank. Of de k-factor, die bepaalt hoe het materiaal zich verlengt bij het buigen, is niet afgestemd op het specifieke materiaal en de dikte. Kleine afwijkingen in die waarden leiden al snel tot maatafwijkingen die buiten tolerantie vallen.
Daarnaast speelt materiaalvariatie een rol. Zelfs binnen dezelfde materiaalsoort kan de vloeigrens per batch verschillen, wat invloed heeft op de terugvering na het kanten. Wie dat niet meeneemt in het ontwerp, krijgt buighoeken die net niet kloppen. Goede communicatie tussen engineering en productie, gecombineerd met een digitaal ontwerp dat de juiste parameters bevat, is de meest effectieve manier om dit te voorkomen.
Hoe beïnvloedt de buigradius de maakbaarheid van plaatwerk?
De buigradius bepaalt direct hoe een plaatdeel zich gedraagt tijdens en na het kanten. Een te kleine radius ten opzichte van de materiaaldikte veroorzaakt scheuren of materiaalverzwakking aan de buitenzijde van de buiging. Een te grote radius geeft terugvering die moeilijk te beheersen is. De vuistregel is dat de minimale binnenradius minstens gelijk is aan de materiaaldikte.
In de praktijk geldt: hoe harder het materiaal, hoe groter de minimale buigradius moet zijn. Roestvrij staal en hoogwaardig constructiestaal vragen een grotere radius dan zacht staal of aluminium. Wie die relatie negeert in het ontwerp, produceert onderdelen die op de kantbank niet haalbaar zijn met het beschikbare gereedschap.
Bovendien heeft de buigradius invloed op de vlakke uitslag. Een andere radius betekent een andere buigverlenging, en dus een ander startformaat. Als de radius in het ontwerp niet overeenkomt met de daadwerkelijk gebruikte stempel en matrijs, klopt de uitslag niet en worden alle maten verkeerd. Daarom is het essentieel om de buigradius in het ontwerp altijd te koppelen aan de beschikbare gereedschappen in de werkplaats.
Wat is een vlakke uitslag en waarom moet die kloppen?
Een vlakke uitslag is de tweedimensionale weergave van een gebogen plaatdeel in ontvouwen toestand. Hij laat zien welk startformaat nodig is om na het kanten de juiste eindmaten te bereiken. Als de uitslag niet klopt, kloppen alle maten van het eindproduct niet, ongeacht hoe nauwkeurig de kantbank werkt.
De uitslag is de basis voor het lasersnijden of ponsen van het plaatdeel. Een fout van een halve millimeter in de uitslag kan na meerdere buigingen oplopen tot een totale afwijking die buiten tolerantie valt. Dat betekent afkeur, herbewerking of in het slechtste geval een compleet nieuw plaatdeel.
Een correcte uitslag hangt af van drie variabelen: de materiaaldikte, de buigradius en de k-factor. Die k-factor is een getal tussen 0 en 0,5 dat aangeeft waar de neutrale lijn in het materiaal ligt tijdens het buigen. Elke combinatie van materiaal, dikte en gereedschap heeft een eigen k-factor. Wie die waarden goed vastlegt en consequent toepast, zorgt dat de uitslag altijd aansluit op wat de kantbank daadwerkelijk produceert.
Hoe voorkomt CAD-software fouten in de buigvolgorde?
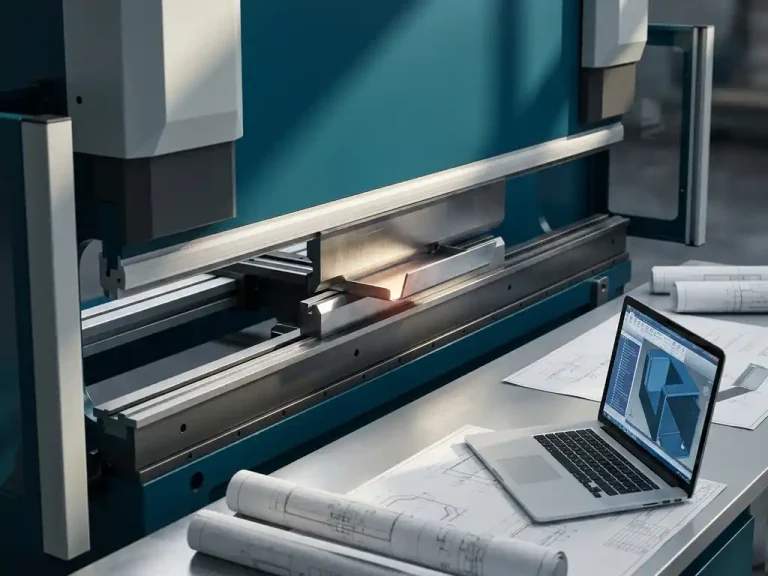
Goede CAD-software voor plaatwerk visualiseert de buigvolgorde in 3D en signaleert conflicten voordat een onderdeel de werkplaats bereikt. Dat betekent dat je al in het ontwerp ziet of een bepaalde buiging botst met het gereedschap of het materiaal zelf, zodat je de volgorde kunt aanpassen zonder dat er één plaatdeel is verspild.
De buigvolgorde is in de praktijk een van de meest onderschatte bronnen van fouten. Een onderdeel dat er op papier goed uitziet, kan onmogelijk zijn om te kanten als de volgorde niet klopt. Denk aan een doos waarbij de laatste buiging geblokkeerd wordt door een eerder gemaakte flens. Op de kantbank los je dat op door te improviseren, maar die improvisatie leidt tot tijdverlies en inconsistente resultaten.
Met een 3D-model dat het volledige buigproces simuleert, signaleer je die conflicten al tijdens het ontwerpen. Je past de volgorde aan, of je past het ontwerp zelf aan zodat het maakbaar wordt. Dat scheelt niet alleen tijd op de werkvloer, maar verhoogt ook de consistentie: elke operator volgt dezelfde gevalideerde volgorde.
Wanneer is het slim om NC-code direct vanuit het ontwerp te genereren?
Het is slim om NC-code direct vanuit het ontwerp te genereren zodra je met herhalende producties werkt, meerdere operators dezelfde onderdelen produceren, of wanneer handmatige invoer op de kantbank een risico vormt voor fouten. Directe NC-codegeneratie elimineert de stap waarbij een operator de buigparameters opnieuw invoert op basis van een tekening.
Handmatige invoer op de kantbank is een van de meest foutgevoelige stappen in het productieproces. De operator interpreteert een tekening, voert maten en hoeken in, en elke interpretatiefout of typfout leidt direct tot een afgekeurd onderdeel. Hoe complexer het onderdeel, hoe groter dat risico.
Directe NC-codegeneratie vanuit het 3D-model zorgt dat alle buigparameters, de volgorde, de hoeken en de gereedschapskeuze rechtstreeks vanuit het ontwerp naar de kantbank gaan. Dat is niet alleen sneller, het maakt het proces ook herhaalbaar en onafhankelijk van de individuele operator. Voor serieproductie is dit een logische stap. Maar ook bij enkelstuks of kleine series loont het als de complexiteit hoog is of de toleranties krap.
Welke controles moet je uitvoeren vóór de eerste productierun?
Vóór de eerste productierun controleer je minimaal de vlakke uitslag op correcte maten, de buigvolgorde op maakbaarheid, de gereedschapskeuze op beschikbaarheid en de NC-code op aansluiting met de kantbank. Die vier controles samen voorkomen de meeste fouten die anders pas op de werkvloer zichtbaar worden.
Een gestructureerde aanpak helpt hier. Doorloop de volgende stappen voordat een onderdeel in productie gaat:
- Controleer de uitslag: Klopt het startformaat op basis van de gebruikte k-factor, buigradius en materiaaldikte?
- Valideer de buigvolgorde: Is elke buigstap uitvoerbaar zonder conflicten met gereedschap of eerder gemaakte buigingen?
- Check de gereedschapskeuze: Zijn de stempel en matrijs beschikbaar en passen ze bij de vereiste buigradius?
- Verifieer de NC-code: Sluit de gegenereerde code aan op de specifieke kantbank die wordt gebruikt?
- Maak een proefstuk: Bij complexe of nieuwe onderdelen is een eerste exemplaar in goedkoper materiaal of met een afwijkende kleur een betrouwbare manier om de maatvoering te bevestigen.
Die laatste stap, het proefstuk, wordt vaak overgeslagen bij tijddruk. Maar voor complexe onderdelen of bij een nieuwe materiaalsoort is het de goedkoopste verzekering die er is. Een proefstuk kost materiaal en tijd. Een complete serie afgekeurde onderdelen kost veel meer.
Hoe IronCAD helpt bij het foutloos kanten van plaatwerk
IronCAD is de 3D CAD-software die wij als Dynfos aanbieden als officieel distributeur voor Nederland, en het is specifiek geschikt voor bedrijven in de metaalbewerking en plaatwerksector. De software pakt de oorzaken van kantfouten aan op het moment dat ze het makkelijkst te corrigeren zijn: in het ontwerp.
- Automatische vlakke uitslag: IronCAD genereert de uitslag direct vanuit het 3D-model, inclusief zetlijnen en buiginformatie, zonder handmatige tussenkomst.
- Visuele buigvolgorde: Je ziet in 3D hoe een onderdeel gekant wordt en signaleert conflicten in de buigvolgorde voordat ze de werkplaats bereiken.
- Directe NC-codegeneratie: Via de Para-Flex add-in genereer je automatisch NC-code, zaaglijsten en plaatoptimalisatie, direct klaar voor de werkplaats.
- Aanpasbare buigparameters: Buigradius, k-factor en gereedschapskeuze zijn volledig instelbaar en gekoppeld aan het model, zodat de uitslag altijd klopt met de werkelijkheid.
- Geschikt voor maatwerk en serieproductie: Van enkelstuks tot herhalende productie, IronCAD werkt consistent en schaalbaar.
Wil je weten hoe IronCAD aansluit op jouw productieproces? Neem contact met ons op en we bespreken samen welke mogelijkheden er zijn voor jouw bedrijf.
Gerelateerde artikelen
- Hoe verbeter ik mijn bestaande CAD-workflow zonder alles opnieuw te leren?
- Wat is de beste manier om een 3D-model te presenteren tijdens een klantgesprek?
- Hoe leg ik een technische tekening uit aan een klant zonder technische achtergrond?
- Hoe zorg ik dat ik een tekening niet volledig opnieuw hoef te maken na een klantwijziging?
- Alternatief voor SolidWorks: sneller ontwerpen voor meubelmakers
- Kan ik een stuklijst automatisch laten genereren vanuit mijn tekenomgeving?
- Bestaat er CAD-software die van schets tot productie alles in één doet?
- Hoe teken je aluminium profielen met de juiste toleranties in CAD-software?
- Kan CAD-software metaal verwerken?
- Hoe maak je 3D-ontwerpen met CAD-software?